


Laminatsiyalangan plyonkaqog'oz va bosma materiallarni himoya qilish uchun matbaa va qadoqlash sanoatida keng qo'llaniladi. Biroq, ko'plab mijozlar laminatlash plyonkasi yuqori haroratlarda ajinlar, chekka jingalak va jingalaklarga moyil bo'ladi.
Professional laminatsiya plyonkasi ishlab chiqaruvchisi sifatida YIDU 32 yillik ishlab chiqarish tajribasiga ega bo'lib, yuqori haroratlarda ajinlar sabablarini tahlil qiladi va echimlarni taqdim etadi.
1. Yuqori haroratlarda plyonkani laminatsiyalashda burishishning asosiy sabablari
Noto'g'ri termal qisqarish
Ko'pgina laminatsiya plyonkalari PET asos plyonkasidan tayyorlanadi, ular qizdirilganda engil termal qisqarishga uchraydi.
Agar issiq{0}}bosish harorati yoki tezligi notekis bo'lsa, plyonka qatlami ba'zi joylarda boshqalarga qaraganda tezroq qisqarib, ajinlar hosil qiladi.
Haddan tashqari yuqori haroratni sozlash
Agar laminatsiya mashinasining harorati plyonkali materialning issiqlikka chidamliligi oralig'idan oshsa, bu plyonka yuzasini yumshatishga yoki hatto mahalliy darajada erishiga olib keladi.
Yuqori haroratlarda plyonka materialining notekis kengayishi osongina ajinlar va qirralarning burishishiga olib keladi.
Bosimning notekis taqsimlanishi:
Issiq presslash paytida rulonning notekis bosimi plyonka materialida muvozanatsiz stressga olib kelishi mumkin, natijada ajinlar paydo bo'ladi.
Bu, ayniqsa, katta varaqlarni laminatlashda yoki qog'oz qalinligi notekis bo'lganda tez-tez uchraydi, chunki mahalliy ortiqcha bosim tez-tez uchraydi.
Substrat namligining singishi yoki kengayishi:
Qog'oz, karton yoki bosma materiallar nam bo'lganda kengayadi va yuqori haroratlarda etarlicha qattiqlikka ega bo'lmagan laminatsiya plyonkasi kengayadi va substrat bilan qisqaradi va ajinlar hosil qiladi.
Bu, ayniqsa, namlik yuqori bo'lgan yoki sezilarli mavsumiy o'zgarishlar bo'lgan muhitda sodir bo'lishga moyil.
Filmning qalinligi yoki sifati bilan bog'liq muammolar:
Film yuqori haroratlarda yanada moslashuvchan bo'lib, termal ajinlarga moyil bo'ladi.
Past sifatli plyonkalar yoki kompozit plyonkalarning turli qatlamlari-o‘rtasidagi nomuvofiq issiqlik kengayish koeffitsientlari ham ajinlanishni kuchaytirishi mumkin.
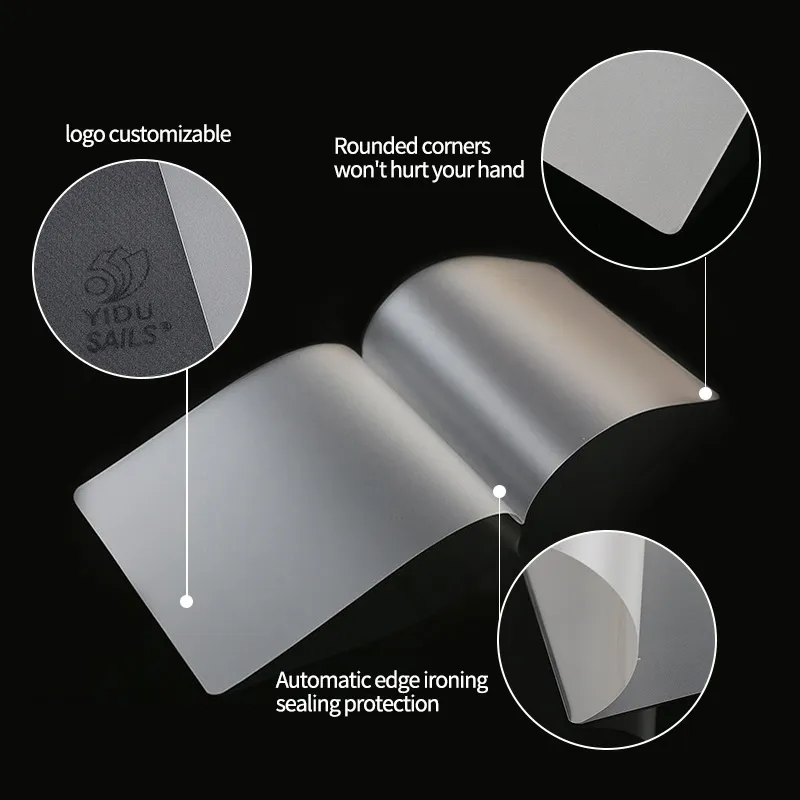
2. Yuqori -haroratdagi ajinlar muammosini hal qilishning amaliy usullari
Laminatsiya plyonkasidan foydalanishda eng ko'p uchraydigan muammolardan biri{0}}haroratning yuqori ajinlaridir. Qayta ishlash parametrlarini ilmiy jihatdan sozlash, mos materiallarni tanlash va substrat holatini optimallashtirish orqali ajinlar tezligini samarali ravishda kamaytirish mumkin. Quyida batafsil operatsion tavsiyalar keltirilgan:
2.1 Issiq{1}}yopish haroratini nazorat qilish
Kino materialining issiqlikka chidamliligiga qarab haroratni sozlang.
BOPP filmi odatda 100-130 daraja issiqlikka chidamlilik haroratiga ega, PET plyonkasi esa 110-150 daraja issiqlikka chidamlilik haroratiga ega.
Haddan tashqari issiq{0}}yopish harorati plyonkaning yumshashi yoki qisman erishi va ajinlar paydo bo'lishiga olib kelishi mumkin; haroratning etarli emasligi zaif yopishqoqlik va qabariq paydo bo'lishiga olib keladi.
Haroratning bir xilligi
Issiqlik plomba mashinasi yoki laminatsiya mashinasining isitish roliklari ma'lum joylarda haddan tashqari qizib ketish yoki sovib ketmaslik uchun bir xil haroratni saqlab turishi kerak.
Infraqizil termometr yoki termal tasvir qurilmasi isitish roliklarining harorat taqsimotini aniqlash uchun ishlatilishi mumkin, bu esa harorat xatosini ta'minlaydi 3 darajadan kamroq yoki teng.
2.2 Bosim va tezlikni sozlash
Rolik bosimi
Rolikdagi bosim bir xil bo'lishi kerak. Haddan tashqari bosim osongina ajinlar paydo bo'lishiga olib kelishi mumkin, etarli bo'lmagan bosim esa to'liq yopishishni oldini oladi.
Har bir bo'limda muvozanat quvvatini ta'minlash uchun katta{0}}formatli yoki qalin substratlar uchun bo'laklardagi bosimni sozlash tavsiya etiladi.
Laminatsiya tezligi
Laminatsiya tezligi issiq{0}}bosish haroratiga mos kelishi kerak. Juda yuqori tezlik plyonka materialining etarli darajada isitilmasligiga olib kelishi mumkin, juda past tezlik esa issiqlikni to'playdi va bu mahalliy ajinlarga olib keladi.
Turli qalinlikdagi va substratli plyonkalar uchun optimal tezlikni eksperimental tarzda aniqlash mumkin: kichik formatdagi qog'ozlar uchun 0,5–1 m/min, o'rta-formatli qog'ozlar uchun 0,3–0,7 m/min tavsiya etiladi.
2.3 Tegishli qalinlikdagi va sifatli plyonkani tanlash
Film qalinligi
Yupqa plyonkalar (20-25 mikron) yumshatadi va osongina ajinlanadi, kichik ofis hujjatlari uchun mos keladi; qalin plyonkalar (35–50 mikron) barqarorroq va katta{4}}formatli bosma yoki qadoqlash materiallari uchun mos keladi.
Film sifati
Yuqori sifatli plyonkalar bir xil cho'zilish va barqaror termal qisqarish koeffitsientiga- ega bo'lib, turli qatlamlar orasidagi doimiy termal kengayish bilan ajinlanish tezligini sezilarli darajada kamaytiradi.
Funktsional film tanlash
Yuqori{0}}haroratli laminatsiya uchun issiqlikka chidamli-yoki ajinlarga-bardoshli plyonkalarni tanlash mumkin. Bu plyonkalar mahalliy ajinlarni kamaytirish uchun issiq bosish vaqtida past{4}}issiqlik-qisqaruvchi qatlam yoki cho‘zilishga{6}}bardoshli qoplamani o‘z ichiga oladi.
2.4 Substratni quruq va tekis saqlash
Substrat namligini nazorat qilish
Namlikni yutish va qog'oz yoki kartonning kengayishi yuqori haroratlarda ajinlar paydo bo'lishining keng tarqalgan sabablari hisoblanadi.
Substratning namligini 4-6% oralig'ida nazorat qilish tavsiya etiladi. Agar kerak bo'lsa, quritish laminatsiyadan oldin amalga oshirilishi kerak.
Substrat tekisligi
Gofrirovka qilingan yoki burmalangan qog'oz uchun issiq pressga kirishdan oldin tekis yuza bo'lishini ta'minlash uchun-bosib qo'ying yoki mahkamlang.
2.5 Oldindan isitish va segmentlangan ishlov berish
Oldindan isitish bilan ishlov berish
Qalinroq yoki kattaroq qog'oz varaqlari uchun substrat va plyonkaning bir vaqtning o'zida isishi va termal stressni kamaytirish uchun past haroratda 20-30 soniya davomida oldindan qizdiring.
Segmentlangan ishlov berish
Katta qadoqlash yoki broshyuralar uchun laminatsiya issiqlik kengayishidagi farqlardan kelib chiqadigan ajinlarni kamaytirish uchun har safar kichikroq joylarni qamrab olgan segmentlarda amalga oshirilishi mumkin.
2.6 Funktsional qoplamali filmlardan foydalanish
-Ajinlarga qarshi qoplama
YIDU yuqori haroratda ishlov berishda plyonka tekisligini saqlash va ajinlarni kamaytirish uchun{0}}ajinlarga qarshi, past{1}}qisqaruvchi qoplamali plyonkalarni taklif etadi.
Yuqori -haroratga chidamli qoplama
Yuqori{0}}haroratli issiqlik-yopish muhitlari uchun tanlangan issiqlikka chidamli qoplama plyonkasi 150 darajadan yuqori ishlov berish haroratiga-deformatsiz bardosh bera oladi.
Ekologik toza qoplama
Ekologik toza suv{0}}asosli qoplama plyonkasidan foydalangan holda, u nafaqat ajinlarga mukammal qarshilikka ega, balki yashil qadoqlash talablariga ham javob beradi.